


การปล่อยของเหลวเป็นศูนย์: คู่มือฉบับสมบูรณ์สำหรับปี 2026
เวลาวางจำหน่าย
2026-09-28 09:04

การปล่อยของเหลวเป็นศูนย์ : คู่มือฉบับสมบูรณ์สำหรับปี 2026
การปล่อยของเสียเหลวเป็นศูนย์ (Zero Liquid Discharge: ZLD) ได้เปลี่ยนจากกลยุทธ์การปฏิบัติตามข้อกำหนดเฉพาะกลุ่มไปสู่ข้อกำหนดด้านการออกแบบที่แพร่หลายสำหรับอุตสาหกรรมที่ใช้น้ำมาก โดยเมื่อก่อนโรงงานอาจเลือกเจือจางและปล่อยของเสียทิ้งไป แต่ปัจจุบัน ใบอนุญาตที่เข้มงวด ข้อจำกัดปริมาณน้ำในระดับภูมิภาค และราคาของน้ำจืดที่เพิ่มสูงขึ้น ล้วนผลักดันให้ผู้ประกอบการหันมาใช้ระบบซึ่งสามารถ回收น้ำเกือบทุกหยด และแยกสารมลพิษออกมาในรูปของของแข็งที่จัดการได้ คู่มือนี้จะอธิบายว่า ZLD มีความหมายอย่างไรในทางปฏิบัติ ห่วงโซ่เทคโนโลยีดังกล่าวเชื่อมโยงกันอย่างไร มีค่าใช้จ่ายเท่าใด และแนวโน้มใดบ้างที่จะกำหนดรูปแบบโครงการที่จะเริ่มดำเนินการในปี 2026
ZLD ไม่ใช่เครื่องจักรเพียงชิ้นเดียว แต่เป็นระบบผสมผสานระหว่างการบำบัดล่วงหน้า การทำให้เข้มข้นด้วยเมมเบรน การระเหย และการตกผลึก ซึ่งทำงานร่วมกันเพื่อให้ได้ของเสียเหลวใกล้ศูนย์ หากดำเนินการอย่างเหมาะสม โรงงาน ZLD สมัยใหม่สามารถ回收น้ำได้มากกว่าร้อยละ 95 ของปริมาณน้ำที่รับเข้ามา—และในบางกรณีอาจสูงถึงร้อยละ 99—พร้อมทั้งแปรรูปเกลือที่ละลายอยู่ในน้ำให้กลายเป็นผลิตภัณฑ์อุตสาหกรรมที่สามารถจำหน่ายได้

ความหมายที่แท้จริงของระบบปล่อยน้ำเสียเป็นศูนย์
ระบบ ZLD ทำการบำบัดน้ำเสียโดยไม่ให้มีส่วนไหลของของเหลวใด ๆ ออกจากพื้นที่โรงงาน แทนที่จะปล่อยน้ำที่ผ่านการบำบัดลงสู่แม่น้ำ ท่อระบายน้ำ หรือบ่อระเหย โรงงานจะเก็บกักน้ำกลับมาใช้ใหม่ และแปรรูปสารแขวนลอยที่ละลายอยู่ในน้ำให้เป็นเกลือแข็งหรือกากตะกอนเพื่อการกำจัดภายนอกหรือการจำหน่ายต่อ โดยปกติเป้าหมายการออกแบบมักแสดงเป็นค่าสองค่า ได้แก่ อัตราการฟื้นฟูน้ำสูงกว่าร้อยละ 95 และปริมาณกากตะกอนผสมเกลือที่สามารถจำแนกและจัดการได้โดยไม่ก่อให้เกิดความเสี่ยงต่อสิ่งแวดล้อม
สิ่งนี้แตกต่างอย่างสิ้นเชิงจากการบำบัดแบบดั้งเดิม โรงงานทั่วไปจะตั้งคำถามว่า “น้ำทิ้งสะอาดเพียงพอที่จะปล่อยออกได้หรือไม่?” ในขณะที่โรงงานที่มีการปล่อยของเหลวเป็นศูนย์จะตั้งคำถามว่า “เราจะปิดวงจรได้อย่างไร?” คำถามเพียงข้อเดียวนี้ก็ส่งผลให้รายการอุปกรณ์ โครงสร้างพลังงาน และงบประมาณการดำเนินงานเปลี่ยนแปลงไป ด้วยเหตุนี้ การพัฒนาโครงการ ZLD จึงควรกำหนดเป้าหมายในฐานะโครงการฟื้นฟูทรัพยากร มากกว่าการนำมาติดตั้งเป็นเพียงขั้นตอนขัดเกลาสุดท้าย
หลักการทำงานของระบบ ZLD: จากน้ำเสียสู่เกลือแข็ง
ห่วงโซ่กระบวนการสามารถสรุปได้ว่า “แรกสุดคือการใช้เยื่อกรอง ตามด้วยการระเหย และปิดท้ายด้วยการตกผลึก” โดยแต่ละขั้นตอนจะช่วยเตรียมสภาพที่เอื้อต่อขั้นตอนถัดไป ทำให้มูลค่าการลงทุนและค่าพลังงานโดยรวมอยู่ภายใต้การควบคุม
ขั้นตอนที่ 1 — การเตรียมการก่อนการรักษา
การตกตะกอน การทำให้เป็นกลาง การลดความกระด้าง และการปรับค่า pH ช่วยลดระดับความกระด้าง ซิลิกา และสารแขวนลอยให้อยู่ในระดับที่เยื่อเมมเบรนสามารถทนได้ โดยทั่วไปจะควบคุมให้ต่ำกว่า 10 มิลลิกรัมต่อลิตร การเตรียมการล่วงหน้าเป็นขั้นตอนที่ดูไม่น่าสนใจที่สุด แต่กลับมีความสำคัญมากที่สุด สำคัญ: ความล้มเหลวส่วนใหญ่ของระบบ ZLD มีสาเหตุมาจากปัญหาการเกิดคราบสะสมหรือการอุดตันในส่วนต้นน้ำ
ขั้นตอนที่ 2 — การทำให้เข้มข้นด้วยเมมเบรน
การกรองด้วยอัลตราฟิลเตรชัน กำจัดคอลลอยด์ แล้ว ออสโมซิสย้อนกลับ , ระบบ RO แบบดิสก์ทูบหรือการกรองด้วยนาโนฟิลเตรชันจะทำให้กระแสของเหลวเข้มข้นขึ้น โดยใช้แรงดันทำงานระหว่าง 40 ถึง 75 บาร์ สามารถลดปริมาณสารแขวนลอยทั้งหมดจากค่าเริ่มต้นไม่กี่พันมิลลิกรัมต่อลิตร ให้เหลืออยู่ในช่วง 50,000 ถึง 80,000 มิลลิกรัมต่อลิตร และมีอัตราการเก็บรักษาอยู่ระหว่าง 60 ถึง 90 เปอร์เซ็นต์ เนื่องจากการแยกด้วยเมมเบรนมีความต้องการพลังงานเพียง 3 ถึง 8 กิโลวัตต์ชั่วโมงต่อลูกบาศก์เมตร ขั้นตอนนี้จึงเป็นส่วนที่ทำหน้าที่หลักในการลดปริมาตรของน้ำเค็มลงได้ราว 70 ถึง 90 เปอร์เซ็นต์ ก่อนที่จะมีการเปิดใช้งานอุปกรณ์ทำความร้อนใดๆ
ขั้นตอนที่ 3 — การระเหย
สารละลายเข้มข้นจากเมมเบรนเข้าสู่ เครื่องระเหย MVR ซึ่งในขั้นตอนนี้ การบีบอัดไอน้ำด้วยเครื่องกลจะช่วยเพิ่มปริมาณของแข็งให้อยู่ที่ประมาณร้อยละ 15 ถึง 25 ใกล้เคียงกับภาวะอิ่มตัว MVR ใช้พลังงานไฟฟ้าระหว่าง 30 ถึง 80 กิโลวัตต์ชั่วโมงต่อหนึ่งลูกบาศก์เมตรของการระเหย—น้อยกว่าระบบหลายขั้นตอนที่อาศัยไอน้ำสดราวร้อยละ 30 ถึง 40 ผลิตภัณฑ์กลั่นจากขั้นตอนนี้สะอาดพอที่จะนำกลับเข้าสู่โรงงานได้
ขั้นตอนที่ 4 — การตกผลึกและการแยกเก็บผลิตภัณฑ์
น้ำเกลือเข้มข้นถูกป้อนเข้าสู่เครื่องตกผลึกแบบ OSLO, DTB หรือแบบหมุนเวียนแรงเหวี่ยง โดยที่ภาวะเหนือความอิ่มตัวที่ควบคุมได้จะทำให้โซเดียมคลอไรด์ โซเดียมซัลเฟต หรือเกลือชนิดอื่น ๆ ตกตะกอนออกมา เครื่องปั่นเหวี่ยงและเครื่องอบแห้งจะแปรรูปผลึกเหล่านี้ให้เป็นผลิตภัณฑ์อุตสาหกรรมบรรจุถุง ซึ่งสามารถผ่านมาตรฐานเกลืออุตสาหกรรม GB/T 5462 ได้ ส่วนน้ำหล่อเลี้ยงแม่ที่มีปริมาณน้อยจะถูกนำกลับมาใช้ใหม่ นำไปเผาทำลาย หรือทำให้แข็งตัว เพื่อให้ไม่มีของเหลวใด ๆ ไหลออกนอกพื้นที่ปฏิบัติการ
พลังงานและต้นทุนการดำเนินงานในปี 2026
พลังงานเป็นปัจจัยหลักที่กำหนดโครงสร้างต้นทุนของโรงงานบำบัดน้ำเสียแบบไม่มีการปล่อยของเหลว และยังเป็นส่วนที่มีศักยภาพในการประหยัดค่าใช้จ่ายได้มากที่สุดด้วย การเลือกแนวทางกระบวนการที่เหมาะสมมีความสำคัญยิ่งกว่าองค์ประกอบใด ๆ เพียงอย่างเดียว
- การรวมกันของเมมเบรนและ MVR: 30 ถึง 60 กิโลวัตต์ชั่วโมงต่อลูกบาศก์เมตรทั่วทั้งขบวนรถไฟ
- เส้นทางระเหย-ทุกอย่าง: 100 ถึง 150 กิโลวัตต์ชั่วโมงต่อลูกบาศก์เมตร — สูงกว่าสองถึงสามเท่า
- การบูรณาการความร้อนเหลือทิ้ง: ความร้อนจากก๊าซไอเสียหรือจากคอนเดนเสทสามารถลดพลังงานในการระเหยได้อีก 20 ถึง 30 เปอร์เซ็นต์
- การแยกเกลือด้วยกระบวนการนาโนฟิลเตรชัน: การแยกเกลือโมโนวาเลนต์และไดวาเลนต์ก่อนกระบวนการผลึกช่วยประหยัดพลังงานในการผลึกได้ร้อยละ 15 ถึง 25 และลดปริมาณของเสียจากเกลือผสมลงได้มากกว่าร้อยละ 80
ต้นทุนการลงทุนก็ยึดตามตรรกะเดียวกัน โครงการระบบปล่อยของเสียเหลวเป็นศูนย์ขนาด 200 ม³/วัน โดยทั่วไปมีมูลค่าการลงทุนรวมอยู่ในช่วง 1.1 ถึง 2.1 ล้านดอลลาร์สหรัฐ โดยแบ่งเป็นค่าอุปกรณ์กระบวนการ 45 ถึง 55 เปอร์เซ็นต์ ค่าติดตั้งและงานโยธาประมาณ 20 ถึง 30 เปอร์เซ็นต์ และค่าออกแบบ การเดินเครื่องทดสอบ และอะไหล่ส่วนที่เหลือ คิดเป็นมูลค่าต่อหน่วยกำลังการผลิต ราว 5,500 ถึง 10,500 ดอลลาร์สหรัฐต่อ 1 ม³/วัน
ต้นทุนการดำเนินงานอยู่ในช่วง 2.8 ถึง 8.4 ดอลลาร์สหรัฐต่อลูกบาศก์เมตร โดยค่าไฟฟ้าคิดเป็นสัดส่วนร้อยละ 45 ถึง 60 รองลงมาได้แก่ ค่าสารเคมี การเปลี่ยนเมมเบรน ค่าไอน้ำสำหรับเติม ค่าแรงงาน และค่ากำจัดของเสียแข็ง การเพิ่มประสิทธิภาพการเก็บรักษาของเมมเบรนถือเป็นมาตรการที่มีประสิทธิผลสูงสุดเพียงประการเดียว—ทุก ๆ ห้าจุดร้อยละของการเพิ่มประสิทธิภาพจะช่วยลดภาระการทำงานของเครื่องระเหยและลดค่าไฟฟ้าได้ทันที
ZLD กับการปล่อยน้ำแบบดั้งเดิม: การเปรียบเทียบแบบคู่ขนาน
| มิติ | การปล่อยของเสียเหลวเป็นศูนย์ | การปล่อยแบบดั้งเดิม |
|---|---|---|
| จุดหมายปลายทางทางน้ำ | รีไซเคิลหรือใช้ซ้ำตั้งแต่ร้อยละ 95 ขึ้นไป | ได้รับการรักษาแล้วจำหน่ายกลับบ้าน |
| แหล่งที่มาของมลพิษ | เกลือผลึกและกากตะกอน | ปล่อยพร้อมกับน้ำทิ้ง |
| การลงทุนแบบรวมกองทุน | 5,500 ถึง 10,500 ดอลลาร์สหรัฐต่อลูกบาศก์เมตรต่อวัน | 150 ถึง 700 ดอลลาร์สหรัฐต่อลูกบาศก์เมตรต่อวัน |
| ต้นทุนการดำเนินงาน | 2.8 ถึง 8.4 ดอลลาร์สหรัฐต่อลูกบาศก์เมตร | 0.3 ถึง 1.4 ดอลลาร์สหรัฐต่อลูกบาศก์เมตร |
| พลังงาน | 30 ถึง 60 กิโลวัตต์ชั่วโมงต่อลูกบาศก์เมตร | ต่ำ |
| การฟื้นฟูทรัพยากร | น้ำและเกลือ | แทบไม่มีเลย |
| ความเสี่ยงด้านการปฏิบัติตามกฎระเบียบ | ขั้นต่ำ — ไม่มีการระบายน้ำเสียออก | เผชิญกับข้อจำกัดที่เข้มงวดขึ้น |
การเปรียบเทียบนี้มิใช่ข้อโต้แย้งว่าแนวทางหนึ่งดีกว่าอีกแนวทางหนึ่งในทุกสถานการณ์ แต่เป็นการย้ำเตือนว่าสองแนวทางนี้ตอบโจทย์คำถามที่แตกต่างกัน และราคาเริ่มต้นที่ถูกที่สุดมักไม่ใช่ต้นทุนรวมที่ถูกที่สุดเมื่อข้อกำหนดด้านใบอนุญาตเข้มงวดขึ้น
ที่ซึ่งการปล่อยของเหลวเป็นศูนย์เป็นข้อบังคับ
ZLD กลายเป็นทางเลือกที่เหมาะสมเพียงทางเดียวเมื่อเงื่อนไขสามประการครบถ้วน ประการแรก หน่วยงานท้องถิ่นไม่อนุญาตให้ปล่อยของเสียในรูปแบบของเหลว หรือโครงการดังกล่าวตั้งอยู่ในพื้นที่ที่ขาดแคลนน้ำจนไม่มีการออกใบอนุญาตปล่อยน้ำเสียเลย ประการที่สอง น้ำเสียมีความเค็มสูงเกินกว่าจะผ่านกระบวนการบำบัดทางชีวภาพหรือทางกายภาพ–เคมีให้ได้ค่ามาตรฐานตามข้อกำหนด เช่น น้ำชะล้างจากการกำจัดซัลเฟอร์จากปล่องไอเสีย น้ำเกลือจากอุตสาหกรรมถ่านหิน น้ำเสียจากอุตสาหกรรมปิโตรเคมี และน้ำชะละลายจากหลุมฝังกลบ ซึ่งล้วนมีค่า TDS อยู่ในช่วง 20,000 ถึง 100,000 มิลลิกรัมต่อลิตร ประการที่สาม ผู้ประกอบการจำเป็นต้องนำน้ำกลับมาใช้ใหม่ ทั้งเนื่องจากน้ำจืดมีราคาสูง หรือเพราะการผลิตไม่สามารถขยายตัวได้หากไม่มีสิทธิในการใช้น้ำฉบับใหม่
ในทางกลับกัน ลำธารที่มีความเค็มต่ำและย่อยสลายได้ง่ายในพื้นที่ที่มีความสามารถในการรองรับมลสารอย่างเพียงพอ มักไม่คุ้มค่ากับการใช้ระบบ ZLD อย่างแท้จริง การศึกษาความเป็นไปได้อย่างซื่อสัตย์ควรระบุถึงข้อเท็จจริงดังกล่าว แนวทางแบบขั้นตอน—เริ่มต้นด้วยการก่อสร้างระบบบำบัดเบื้องต้นและการทำให้เข้มข้นด้วยเมมเบรน เพื่อ回收น้ำได้ร้อยละ 70 ถึง 85 ก่อน จากนั้นจึงเพิ่มเติมกระบวนการระเหยและการตกผลึกเมื่อเกิดความจำเป็นทางนโยบายหรือเศรษฐศาสตร์—มักจะเหมาะสมกว่าการลงทุนแบบครบวงจรในครั้งเดียว
แนวโน้มปี 2026 ที่พลิกโฉมการออกแบบ ZLD
การเปลี่ยนแปลงหลายประการจะมีบทบาทกำหนดรูปแบบของโครงการที่ได้รับการกำหนดไว้ในปีนี้และปีหน้า
- การออกแบบแบบเมมเบรน-ฟอร์เวิร์ด ระบบ RO ประสิทธิภาพสูง การออสโมซิสแบบไหลผ่าน และการกลั่นด้วยเมมเบรน ขณะนี้สามารถผลิตสารละลายเข้มข้นได้เกิน 100,000 มก./ล. ช่วยลดภาระการระเหยลง 40 ถึง 60 เปอร์เซ็นต์ และลดสัดส่วนค่าใช้จ่ายในการดำเนินงานที่มีอยู่มากที่สุดลงตามไปด้วย
- การแยกเกลือเป็นมาตรฐาน การแยกเป็นลำธารโซเดียมคลอไรด์และโซเดียมซัลเฟตที่แยกจากกันโดยอาศัยเทคโนโลยีนาโนฟิลเตรชัน ไม่ใช่ทางเลือกอีกต่อไปแล้ว แต่เป็นวิธีที่โครงการต่าง ๆ ใช้ในการแก้ปัญหา “เราจะจัดการกับเกลือผสมอย่างไร”
- การระเหยด้วยอุณหภูมิต่ำและพลังงานความร้อนเหลือทิ้ง สถานที่ต่างๆ ที่มีก๊าซปล่องไฟหรือความร้อนจากคอนเดนเสทส่วนเกิน กำลังผสานรวมพลังงานเหล่านี้เข้าสู่เครื่องระเหยโดยตรง เพื่อลดการใช้พลังงานสุทธิลงอย่างน้อยร้อยละ 30 หรือมากกว่านั้น
- ฝาแฝดดิจิทัลและการควบคุมเชิงคาดการณ์ การปรับแต่งเชิงออนไลน์ของอัตราการไหลผ่านเมมเบรน ภาระของเครื่องระเหย และความอิ่มตัวส่วนเกินในเครื่องตกผลึก ช่วยลดการใช้พลังงานได้อีก 5 ถึง 15 เปอร์เซ็นต์ และลดจำนวนครั้งของการหยุดทำงานโดยไม่คาดคิดลงด้วย
- การเชื่อมต่อพลังงานสีเขียว พลังงานแสงอาทิตย์และพลังงานลมที่ติดตั้ง ณ สถานที่ผลิตมีขนาดที่เพิ่มขึ้นเรื่อยๆ เพื่อรองรับความต้องการไฟฟ้าของขบวนรถไฟ ZLD ซึ่งช่วยเปลี่ยนค่าใช้จ่ายในการปฏิบัติตามกฎระเบียบให้กลายเป็นส่วนหนึ่งของเรื่องราวโรงงานคาร์บอนเป็นศูนย์
- สกิดแบบโมดูลาร์และมาตรฐาน โมดูลการเตรียมน้ำก่อนการบำบัด โมดูลเมมเบรน และโมดูลการระเหยที่ประกอบสำเร็จจากโรงงาน ช่วยลดระยะเวลาการส่งมอบและลดขั้นต่ำในการเข้าสู่โครงการขนาดกลางลง
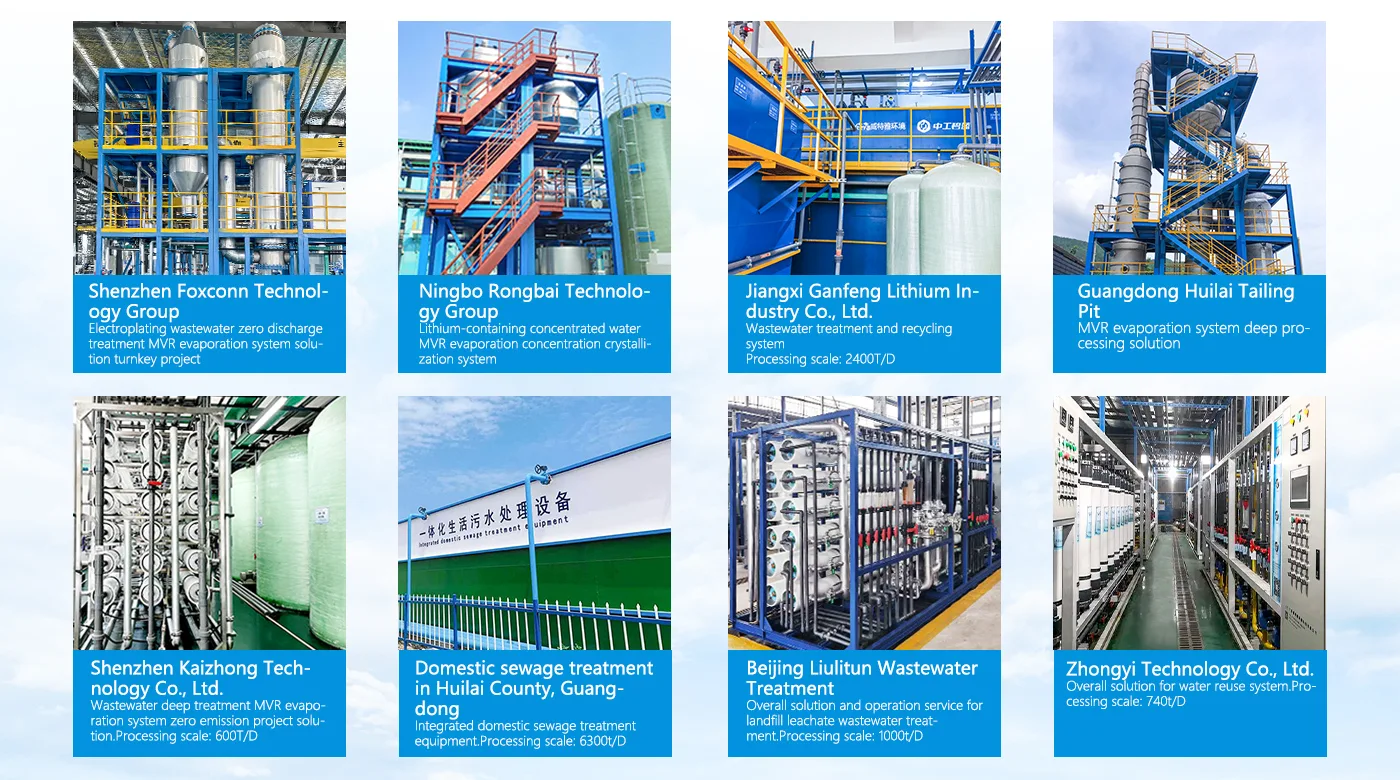
WTEYA ได้ใช้เวลาร่วม 20 ปีในการพัฒนาระบบระเหยและระบบผลึกสำหรับการประยุกต์ใช้งานดังกล่าวโดยตรง โดยมีผลงานติดตั้งมากกว่า 2,000 โครงการในภาคอุตสาหกรรมเคมี พลังงานใหม่ โลหกรรม และสิ่งแวดล้อม ทีมวิศวกรดำเนินการออกแบบโดยอาศัยข้อมูลการวิเคราะห์คุณภาพน้ำอย่างครบถ้วนและแบบจำลองต้นทุนตลอดอายุการใช้งาน เพื่อให้ระบบที่แนะนำสอดคล้องกับข้อผูกพันด้านการปฏิบัติตามกฎระเบียบและความพร้อมด้านงบประมาณการดำเนินงานของสถานที่จริง แทนที่จะเป็นเพียงแม่แบบทั่วไป
คำถามที่พบบ่อย
ถาม: จะเลือกโซลูชันที่เหมาะสมได้อย่างไร?
A: โปรดพิจารณาอุตสาหกรรมของท่าน ข้อกำหนดด้านกำลังการผลิต และข้อบังคับด้านสิ่งแวดล้อม ติดต่อ WTEYA เพื่อรับคำแนะนำจากผู้เชี่ยวชาญ
ถาม: กรอบเวลาโครงการโดยทั่วไปเป็นอย่างไร?
A: ระยะเวลาของโครงการแตกต่างกันไปตามขีดความสามารถและความซับซ้อน โดย WTEYA จะจัดทำตารางเวลาโครงการอย่างละเอียดในระหว่างการให้คำปรึกษา
พร้อมเริ่มโครงการของคุณหรือยัง?
อย่าให้ความท้าทายด้านน้ำเสียมาเป็นอุปสรรคต่อการดำเนินงานของคุณ WTEYA ได้ช่วยผู้ผลิตกว่า 100 รายบรรลุมาตรฐานการปฏิบัติตามกฎหมายและลดต้นทุนได้สูงสุดถึง 50%
ขอรับการประเมินทางเทคนิคฟรีของคุณ และค้นพบว่าเราจะช่วยเพิ่มประสิทธิภาพกระบวนการในอุตสาหกรรมของคุณได้อย่างไร
📱 วอตส์แอป: +86-1800 2840 855
✉ อีเมล: info@vteya.com
🌐 เว็บไซต์: www.vteya.com
ข้อมูลที่เกี่ยวข้อง
การปล่อยของเหลวเป็นศูนย์: คู่มือฉบับสมบูรณ์สำหรับปี 2026
การปล่อยของเสียเหลวเป็นศูนย์: คู่มือฉบับสมบูรณ์สำหรับปี 2026 การปล่อยของเสียเหลวเป็นศูนย์ (ZLD) ได้เปลี่ยนจากกลยุทธ์การปฏิบัติตามข้อกำหนดเฉพาะกลุ่มไปสู่ข้อกำหนดด้านการออกแบบที่แพร่หลายในอุตสาหกรรมที่ใช้น้ำมาก
การระเหยน้ำเสียสำหรับอุตสาหกรรมพลังงานแสงอาทิตย์
การระเหยน้ำเสียสำหรับอุตสาหกรรมพลังงานแสงอาทิตย์ การผลิตเซลล์แสงอาทิตย์เป็นหนึ่งในภาคอุตสาหกรรมที่เติบโตเร็วที่สุดในโลก และยังเป็นหนึ่งในภาคอุตสาหกรรมที่ใช้น้ำมากที่สุดด้วย
คำอวยพรเทศกาลกลางฤดูใบไม้ร่วงจาก WTEYA และประกาศวันหยุดปี 2026 ของเรา
WTEYA ขออวยพรให้ลูกค้าและเพื่อนร่วมงานมีความสุขในเทศกาลไหว้พระจันทร์ สำนักงานและโรงงานจิงซานจะหยุดทำการช่วงวันที่ 25–27 กันยายน 2026 โดยมีวิศวกรปฏิบัติหน้าที่ประจำสถานที่ และสายงานบริการยังคงเปิดให้บริการตามปกติ
เทศกาลไหว้พระจันทร์ ณ WTEYA: กล่องผลไม้และขนมไหว้พระจันทร์สำหรับทุกสำนักงาน
WTEYA จัดเตรียมของขวัญเทศกาลไหว้พระจันทร์สำหรับพนักงานทุกคน โดยมอบกล่องผลไม้ตามฤดูกาลให้แก่สำนักงานใหญ่ของกลุ่ม และมอบขนมไหว้พระจันทร์ให้แก่เพื่อนร่วมงานที่โรงงานผลิตจิงซานและสาขาต่างๆ ทั่วประเทศ
WTEYA ได้ส่งมอบเครื่องผลิตน้ำจืดจากน้ำทะเลรุ่น 4040 จำนวนสามเครื่องไปยังประเทศเม็กซิโก ภายใต้ความร่วมมือกับ Rotoplas บริษัทชั้นนำด้านโซลูชันน้ำในละตินอเมริกา ส่งผลให้บริษัทขยายช่องทางการจำหน่ายในภูมิภาคละตินอเมริกาและเพิ่มขีดความสามารถด้านการจัดส่งทั่วโลก
การกำหนดความจุของเครื่องระเหยแบบ MVR ทำได้อย่างไร?
การกำหนดความจุของเครื่องระเหยแบบ MVR ทำได้อย่างไร? ความจุของเครื่องระเหย MVR ถูกกำหนดโดยอัตราการไหลของวัตถุดิบที่เครื่องต้องรองรับ ไม่ใช่โดยปริมาตรของผลิตภัณฑ์กลั่นที่ผลิตได้
Guangdong wteya environmental Technology Co., Ltd
ติดต่อเรา
WhatsApp+86 1800 2840 855
โทร: +86-0769-28636053
+86-0769-28636126
อีเมล์: info@wteya.com
เพิ่ม: ชั้น 14 อาคาร F4 เมืองดิจิทัล TianAn
เขตหนานเฉิง ตงกวน กวางตุ้ง จีน